五金工具翻新与精密研磨 滚筒抛光机的去毛刺倒角工艺解析
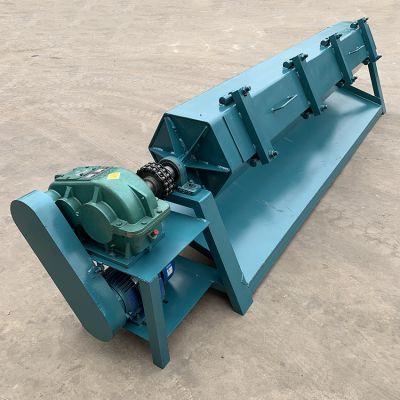
在五金制造与工具翻新领域,表面处理质量直接决定产品的使用性能、外观品质与市场价值。滚筒抛光机作为一种高效、经济的批量处理设备,在去毛刺、倒角研磨及工具翻新等工序中发挥着不可替代的作用。本文将围绕滚筒抛光机在五金工具翻新、切割件去毛刺及五金产品倒角研磨中的应用展开分析,探讨其工艺原理与实操要点。
一、滚筒抛光机的工作原理
滚筒抛光机通过滚筒的旋转带动内部磨料与工件产生相对摩擦和碰撞,利用磨介的切削力与滚压作用对工件表面进行加工。根据处理目的不同,可选用棕刚玉、陶瓷、树脂、钢珠等不同材质的磨料,配合水或专用研磨液,实现去毛刺、倒角、除锈、抛光等多种功能。设备结构简单、操作便捷,适合大批量、小零件的高效处理。
二、五金工具翻新中的应用
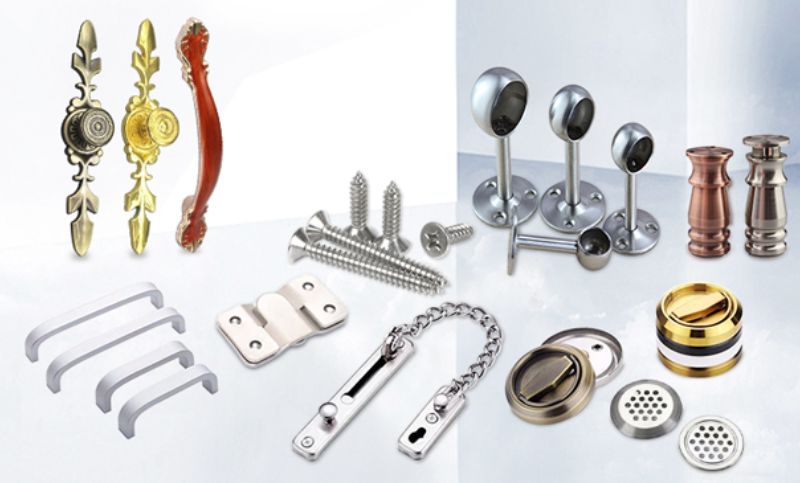
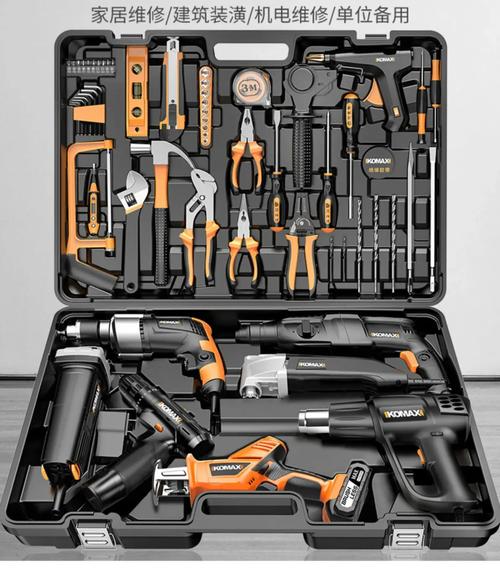
旧五金工具常见问题包括表面锈蚀、刃口毛刺、棱角锋利及使用痕迹明显等。滚筒抛光机可在翻新流程中承担关键工序:
- 除锈去氧化皮:选用棱角磨料配合研磨液,可快速清除工具表面锈层与氧化皮,为后续处理提供洁净基面。
- 倒角与去毛刺:对扳手、钳子、螺丝刀等手工具的边缘进行均匀倒角,消除使用中可能割手的锋利毛刺,提升安全性。
- 表面均匀化:通过滚筒滚压使工具表面获得均匀的哑光或半光亮效果,改善外观一致性。
- 刃口处理:对部分非精密刃口件(如铲刀、刮刀)可进行轻度研磨,去除刃口毛刺而不过度影响刃形。
翻新后的五金工具经滚筒抛光处理后,外观品质显著提升,手感更佳,有效延长使用寿命并提高二次销售价值。
三、切割件去毛刺与倒角研磨
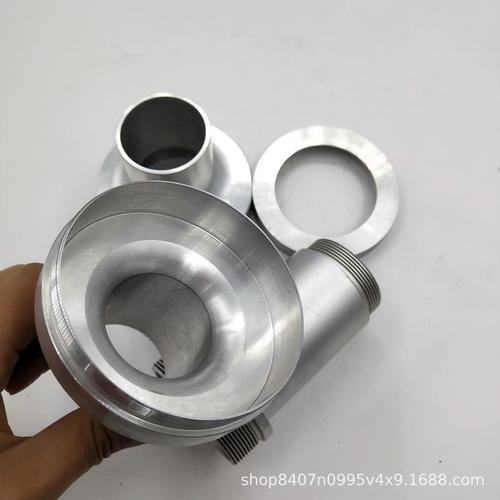
金属切割件在锯切、冲切、激光切割后,边缘普遍存在毛刺和锐边。滚筒抛光机对此类零件的处理优势明显:
- 批量高效:可同时处理数百至数千件小尺寸切割件,适合冲压件、机加工件后续批量去毛刺。
- 均匀一致:滚筒内工件与磨料无规则运动,能对复杂形状零件的各面边缘进行均匀倒角,避免手工去毛刺的不一致性。
- 不损伤主体尺寸:合理控制磨料粒径与处理时间,可实现仅去除毛刺而不过度切削基体,保持零件尺寸精度。
- 圆角可控:通过选择磨料形状与粒度,可实现对倒角大小的调节,满足不同零件的装配需求。
实际生产中,建议将滚筒抛光工序安排在清洗与防锈处理之前,形成“去毛刺— 清洗— 干燥— 防锈”的连贯流程。
四、五金产品倒角研磨的技术要点
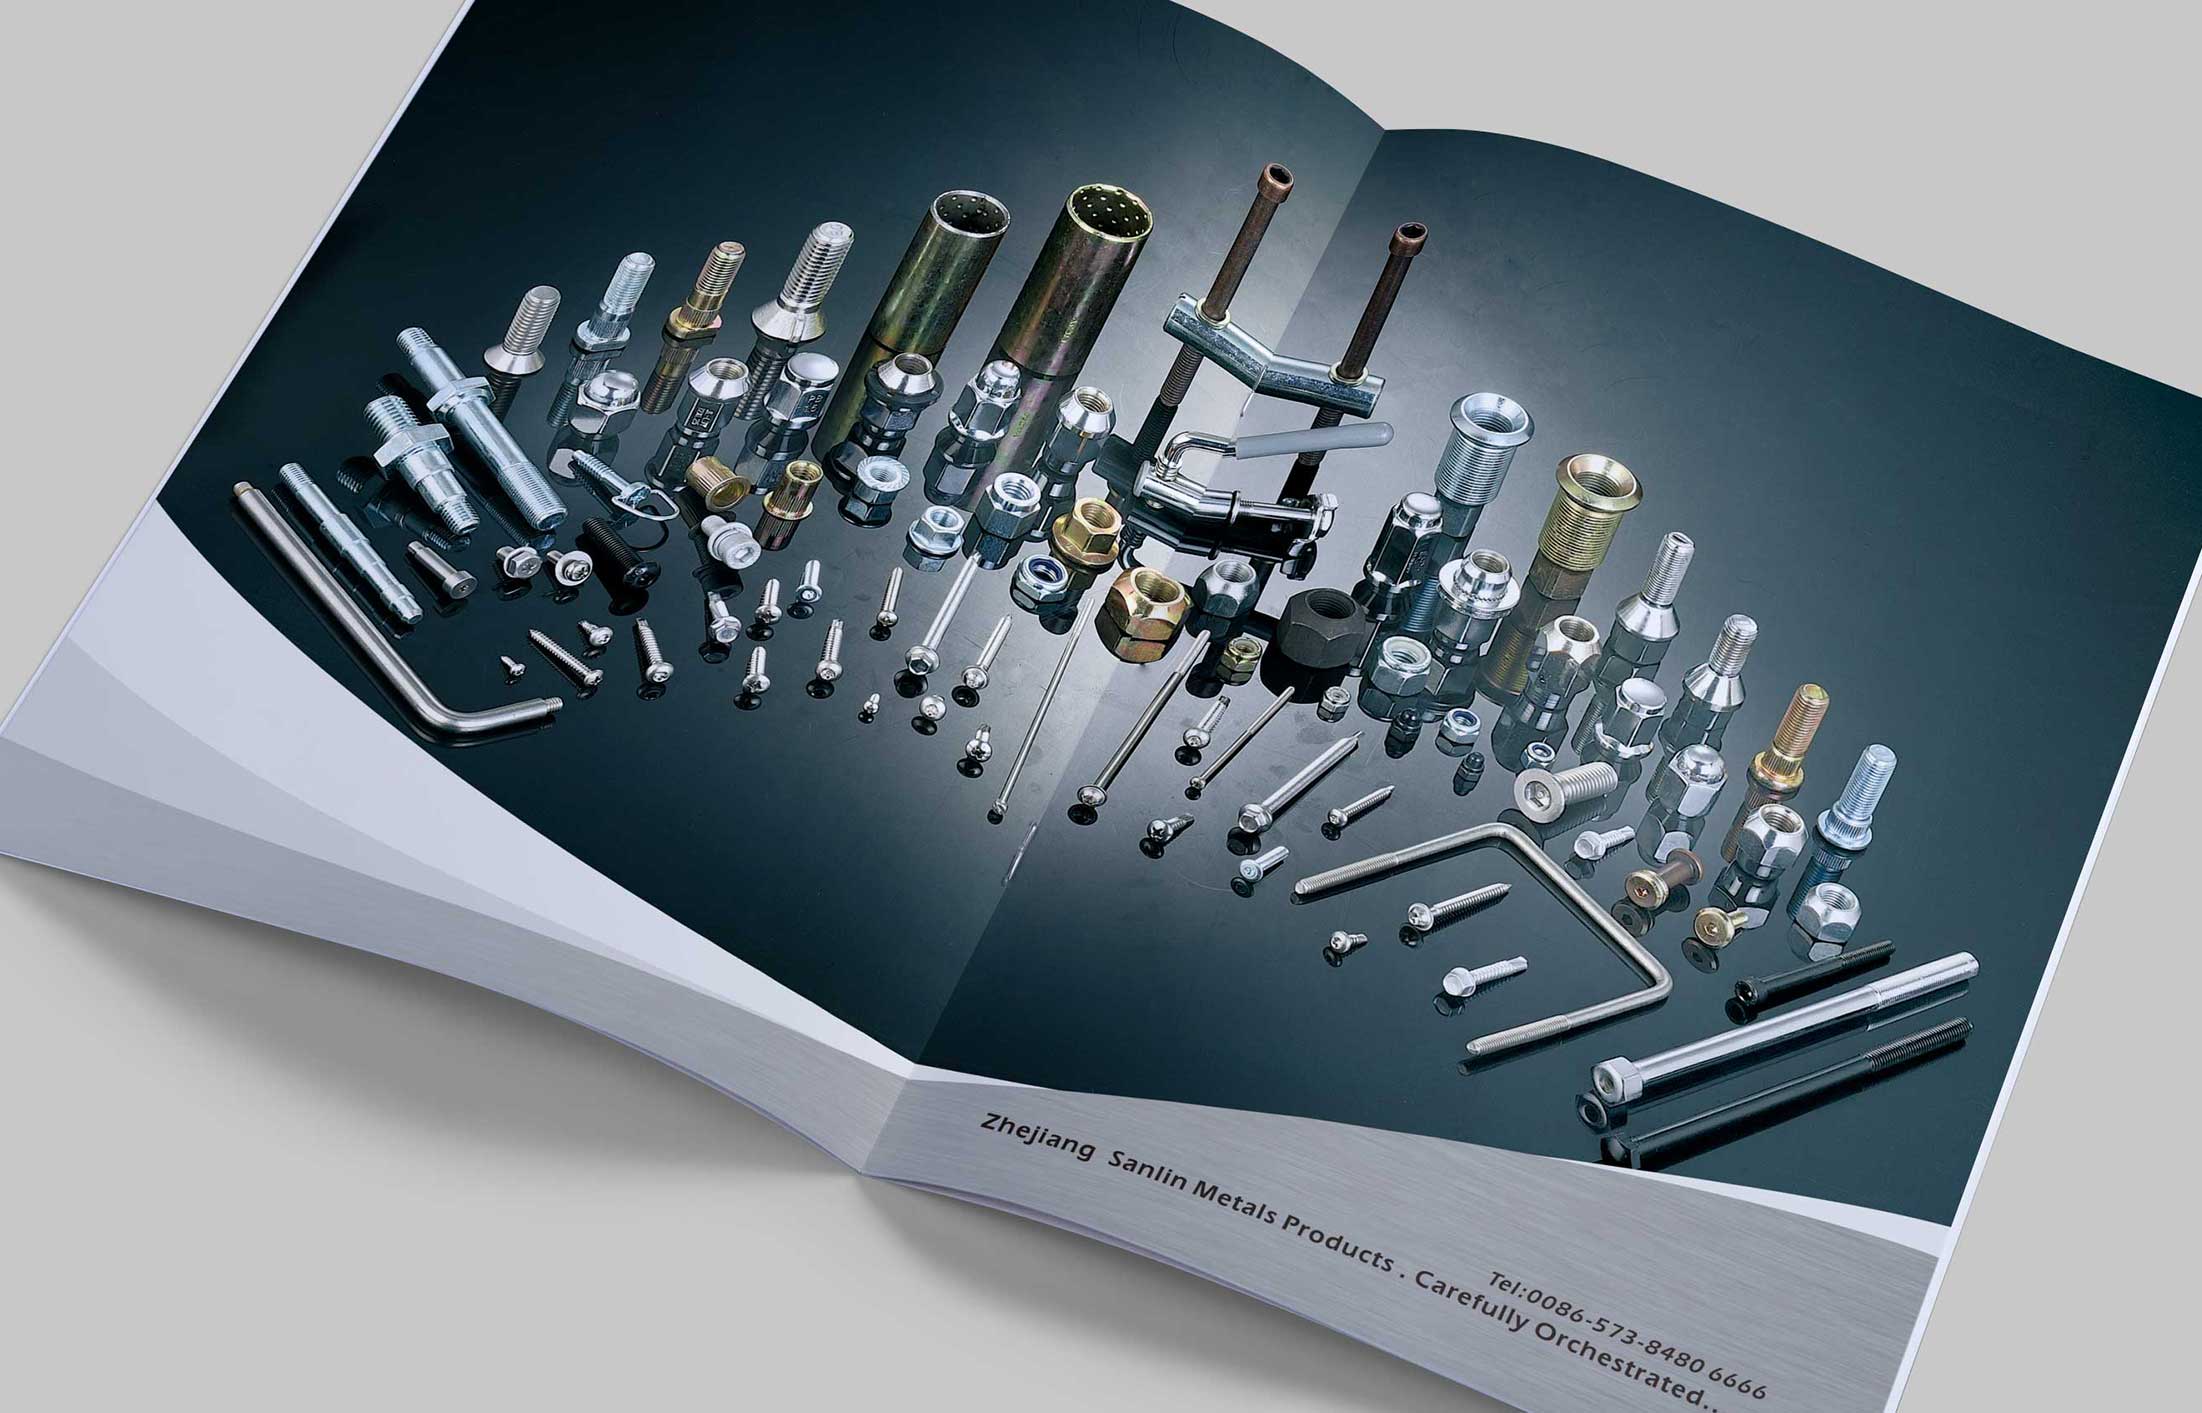
针对标准五金件(如螺母、螺栓、销轴、冲压件、压铸件等)的倒角与表面研磨,滚筒抛光机需重点把控以下参数:
- 磨料选择:粗去毛刺选斜三角棕刚玉磨料;精倒角选圆球或圆柱形抛光磨料;需镜面效果时,可在后道工序更换高铝瓷磨料或添加抛光液。
- 装载量控制:工件与磨料总体积一般不超过滚筒容积的70%~80%,以保证工件翻滚充分、碰撞均匀。
- 研磨液配比:水与研磨液按比例配制,保证润滑、清洗与防锈效果;研磨液浓度过高会降低切削力,过低则清洗性差。
- 转速与时间:转速宜中低速,时间根据毛刺大小与倒角要求经试验确定,避免过长时间处理导致尺寸超差。
- 后处理配套:研磨后及时清洗、烘干并做防锈处理,防止残留磨液引起表面返锈。
五、
滚筒抛光机在五金工具翻新、切割件去毛刺及五金产品倒角研磨中具有工艺适用性强、批量效率高、成本低廉的特点。合理选择磨料、控制工艺参数并配套后处理流程,可有效获得均匀去毛刺、规整倒角和一致性外观的效果。对于五金生产企业与工具翻新从业者而言,滚筒抛光工艺是提升产品附加值的重要环节,值得在批量生产与翻新线中推广应用。
如若转载,请注明出处:http://www.cncq668.com/product/42.html
更新时间:2026-10-28 00:28:45